Haberler

Modern Beton Blok Üretim Hattını Hangi Sistemler Oluşturur?

2026-11-05 0 bana mesaj bırak

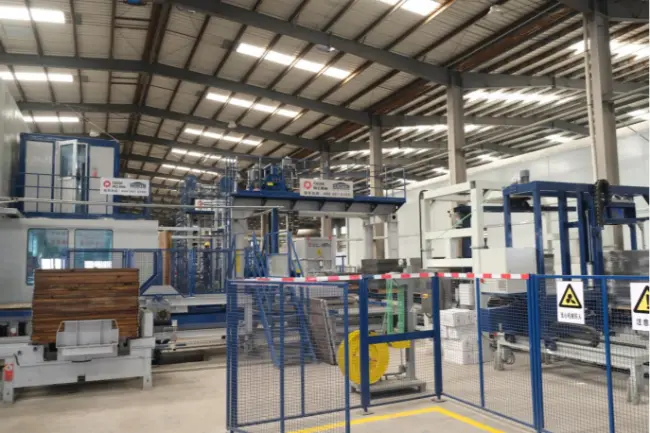
Modern bir beton blok üretim hattı birbirine bağlı birkaç sistemden oluşur: hammadde depolama ve harmanlama, beton karıştırma, malzeme taşıma, blok oluşturma, palet taşıma, kürleme, bitmiş ürün küpleme ve paketleme ve merkezi kontrol. Bu sistemler birlikte agregaları, çimentoyu, suyu ve diğer uygun malzemeleri koordineli bir üretim süreci aracılığıyla bitmiş beton bloklara ve kaldırım ürünlerine dönüştürür.

Ancak bir üretim hattı yalnızca aynı fabrikada kurulu makinelerin bir araya gelmesinden ibaret değildir. Her sistem uyumlu bir hızda çalışmalı, gerekli malzeme hacmini karşılamalı ve bir sonraki aşamanın üretim taleplerini karşılamalıdır. Yüksek performanslıblok yapma makinesiÖrneğin, mikser betonu çok yavaş beslerse veya kürleme sistemi kalıplanmış ürünleri zamanında işleyemezse beklenen verimi sağlayamaz.


Yeni bir fabrika planlayan veya mevcut bir tesisi geliştiren üreticiler için bu sistemlerin birlikte nasıl çalıştığını anlamak, doğru sistemi seçmenin ilk adımıdır.beton blok üretim hattı.

1. Beton Blok Üretim Hattındaki Ana Sistemler Nelerdir?

Komple bir üretim hattı genellikle sekiz işlevsel sisteme bölünebilir. Kesin konfigürasyon, hedef ürünlere, gerekli çıktıya, otomasyon seviyesine, fabrika düzenine ve yatırım planına bağlıdır.

1.1 Hammadde Depolama ve Dozajlama Sistemi

Her beton ürünü hammaddeyle başlar. Kaliteleri, tutarlılıkları ve oranları, bitmiş blokların özelliklerini doğrudan etkiler.

Tipik bir ham madde taşıma ve harmanlama sistemi şunları içerir:

•Kum, kırma taş ve diğer agregalar için agrega depolama kutuları.

•Dökme çimento depolamaya yönelik çimento siloları.

•Çimentoyu harmanlama ekipmanına aktarmak için vidalı konveyörler.

•Farklı malzeme fraksiyonlarını ölçmek için agrega harmanlama ekipmanı.

•Beton karışımını kontrol etmek için su ve katkı dozaj üniteleri.

Dozajlama sistemi, karıştırıcıya girmeden önce her bir bileşenin gerekli miktarlarını ölçer. Doğru oranlama, bir üretim partisinden diğerine tutarlı karışım özelliklerinin korunmasına yardımcı olur.

Yerel olarak temin edilebilen agregalar veya geri dönüştürülmüş malzemelerle çalışan üreticiler için malzeme özelliklerine özellikle dikkat edilmelidir. Nem içeriği, parçacık boyutu dağılımı, derecelendirme ve malzeme değişkenliğinin tümü harmanlama sürecini etkileyebilir.

Müşteriler neleri dikkate almalı?

Bir değerlendirirkenBlok üretimi için beton dozajlama sistemiAgrega türlerinin sayısını, gereken harmanlama doğruluğunu, depolama kapasitesini ve amaçlanan karıştırıcıyla uyumluluğunu göz önünde bulundurun.

Tesis uçucu kül veya çelik cürufu gibi endüstriyel yan ürünleri kullanmayı planlıyorsa harmanlama konfigürasyonunda bunların taşıma özellikleri ve karışım tasarımı gereklilikleri de dikkate alınmalıdır. Her ikincil malzeme her beton ürüne uygun değildir.

1.2 Beton Karıştırma Sistemi

Hammaddeler ölçüldükten sonra karıştırma sistemine geçer.

Bu aşamanın amacı çimento, agrega, su ve diğer onaylı bileşenlerin karışım boyunca eşit şekilde dağıtılmasıdır. Geleneksel hazır beton uygulamalarından farklı olarak, birçok beton blok üretim prosesinde nispeten düşük çökmeli veya yarı kuru beton karışımları kullanılır.

Karıştırma sistemi şunları içerebilir:

•Ana malzeme beton karıştırıcıları.

•Ayrı bir yüzey katmanı gerektiren ürünler için yüz karıştırma karıştırıcıları.

•Karıştırma platformları ve besleme ekipmanları.

•Su ve katkı dozaj sistemleri.

•Karışık betonun aktarılması için konveyörler veya kovalı elevatörler.

Bazı üretim hatlarında renkli kaldırım blokları ve diğer dekoratif beton ürünleri üretmek için ayrı bir pigment karıştırma sistemi de bulunur.

Karıştırma kalitesi, bitmiş bloğun görünümünden daha fazlasını etkiler. Tutarsız bir karışım, malzeme dağıtımında, sıkıştırma davranışında, boyutlarda ve ürün mukavemetinde farklılıklara yol açabilir.

Müşteriler neleri dikkate almalı?

The Blok yapma makinesi için beton karıştırıcı gerekli üretim döngüsüne, parti hacmine, beton formülasyonuna ve ürün yelpazesine göre seçilmelidir.

Teknik özellikler sayfasında belirtilen karıştırma kapasitesi ile blok makinesine sağlanan gerçek kullanılabilir beton miktarını birbirinden ayırmak da önemlidir. Karıştırıcı, sürekli şekillendirme işlemlerini destekleyecek kadar hızlı bir şekilde malzemeyi hazırlamalı ve boşaltmalıdır.

1.3 Malzeme Taşıma ve Dağıtım Sistemi

Karıştırma sonrasında taze beton, gereksiz gecikmeler veya malzeme segregasyonu olmadan şekillendirme makinesine teslim edilmelidir.

Bu, taşıma ve dağıtım sisteminin rolüdür.

Üretim düzenine bağlı olarak şunları içerebilir:

•Agrega ve karışık beton için bantlı konveyörler.

•Dikey malzeme aktarımı için kovalı elevatörler.

•Beton transfer hunileri.

•Yüz karışımı ve baz karışımı dağıtım cihazları.

•Besleme çerçeveleri ve malzeme dağıtım mekanizmaları.

İki katmanlı parke taşı üretimi için temel malzeme ve yüzey malzemesi ayrı karıştırma ve besleme düzenlemeleri gerektirebilir.

İyi tasarlanmış bir taşıma sistemi, malzeme tedarikinin blok makinesiyle senkronize olmasını sağlar. Ayrıca gereksiz manuel işlemleri azaltır ve daha organize bir üretim akışının sürdürülmesine yardımcı olur.

Hattın bu kısmı bazen fabrika planlaması sırasında hafife alınır. Ancak malzeme aktarımı sürekli bir darboğaz haline gelirse, yetenekli bir karıştırıcı ve kalıplama makinesi bile sürekli çalışamaz.

Müşteriler neleri dikkate almalı?

Bir planlama yaparkentam otomatik beton blok üretim hattı, mikser ile şekillendirme makinesi arasındaki mesafeyi, konveyör kapasitesini, aktarma noktalarını ve malzeme akış sayısını inceleyin.

Düzen, inceleme, temizlik ve bakım için yeterli erişime izin verirken gereksiz transferleri en aza indirmelidir.

1.4 Ana Blok Şekillendirme Sistemi

Blok yapma makinesi, üretim hattının merkezi şekillendirme ünitesidir. Hazırlanan beton karışımlarını tanımlanmış boyut, şekil ve yüzey özelliklerine sahip ürünlere dönüştürür.

Çoğu modern otomatik beton blok makinesi, beton ürünler oluşturmak için kalıp sistemleri, titreşim, hidrolik basınç ve kontrollü malzeme besleme kombinasyonunu kullanır.

Tipik bir şekillendirme sistemi şunları içerir:

•Ana makine çerçevesi.

•Kalıp ve kurcalama başlığı düzenekleri.

•Titreşim sistemi.

•Hidrolik sistem.

•Malzeme besleme sistemi.

•Palet besleme ve konumlandırma mekanizması.

•Elektrik ve otomasyon kontrolleri.

Üretim sırasında kalıp boşluklarına gerekli beton karışımı dağıtılır. Titreşim ve presleme daha sonra malzemeyi belirtilen ürün şekline sıkıştırır. Taze kalıplanmış ürünler daha sonra bir sonraki aşamaya aktarılır.

Farklı kalıp konfigürasyonları, makinenin çalışma aralığına ve uyumlu ekipman kurulumuna bağlı olarak tek bir makine platformunun çeşitli ürünler üretmesine olanak tanır.

Yaygın uygulamalar şunları içerir:

•İçi boş beton bloklar.

•Katı beton bloklar.

•Beton kaldırım blokları.

•Kaldırım taşları ve kaldırım taşları.

•Çim döşeme taşları ve geçirgen döşeme taşları.

•Eğim koruma blokları.

•Diğer prekast beton ürünler.

Makinenin titreşim teknolojisi, kalıp tasarımı, besleme düzeni ve çalışma parametrelerinin tümü şekillendirme performansını etkiler.

Müşteriler neleri dikkate almalı?

Bir seçim yaparkenotomatik beton blok yapma makinesi, yalnızca reklamı yapılan döngü süresine odaklanmayın.

Gerçek ürün boyutlarını, kalıp başına ürün sayısını, mevcut kalıp konfigürasyonlarını, titreşim sistemini, maksimum ürün yüksekliğini ve istediğiniz beton karışımıyla uyumluluğunu kontrol edin.

Standart içi boş bloklara uygun bir makine, büyük kaplama ürünleri veya özel beton üniteleri üretmek için farklı aletler veya konfigürasyon gerektirebilir.

1.5 Palet Taşıma ve Sirkülasyon Sistemi

Üretim paletleri, otomatik beton blok üretiminde önemli bir rol oynamaktadır.

Kalıplama sırasında destekleyici yüzey sağlarlar ve yeni şekillendirilmiş ürünleri sonraki işleme ve kürleme aşamalarına taşırlar. Birçok otomatik üretim hattında aynı paletler yeniden kullanılmak üzere şekillendirme makinesine geri döner.

Tipik bir palet taşıma sistemi şunları içerebilir:

•Otomatik palet besleyiciler.

•Palet konumlandırma cihazları.

•Islak blok konveyörler.

•Asansörler ve indiriciler.

•Parmak arabaları veya transfer arabaları.

•Boş palet dönüş konveyörleri.

•Palet toplama ve tamponlama ekipmanı.

Dolaşım süreci genellikle şu sırayı takip eder:

①Blok makinesine boş bir palet temin edilerek konumlandırılır.

②Taze kalıplanmış ürünler palet üzerine aktarılır.

③Palet ve yeşil bloklar kürleme alanına doğru hareket eder.

④Sertleştikten sonra bitmiş ürünler paletten ayrılır.

⑤Boş palet, başka bir üretim döngüsü için şekillendirme makinesine geri döner.

Bu, tek yönlü bir taşıma sürecinden ziyade sürekli bir döngüdür.

Palet özellikleri de önemlidir. Boyutlar, düzlük, sertlik, ağırlık ve tekrarlanan titreşime karşı direnç, blok makinesine ve taşıma ekipmanına uygun olmalıdır.

Müşteriler neleri dikkate almalı?

Bir seçim yaparkenbeton blok makinesi palet taşıma sistemi, tüm sirkülasyon döngüsü için gereken palet sayısını, aktarım hızını, palet malzemesini ve taşıma yöntemini değerlendirin.

Yetersiz palet miktarları, ana makine ve kürleme ekipmanı yeterli kapasiteye sahip olsa bile üretimi kesintiye uğratabilir.

1.6 Kürleme ve Yeşil Blok Taşıma Sistemi

Taze kalıplanmış beton bloklar taşımaya, istiflemeye veya teslimata hemen hazır değildir. Gerekli mukavemeti ve dayanıklılığı geliştirmek için uygun kür koşullarına ihtiyaç duyarlar.

Kürleme sistemi, taze şekillendirilmiş ürünlerin hareketini, depolanmasını ve kürlenmesini yönetir.

Tesisin üretim ölçeğine ve düzenine bağlı olarak ortak konfigürasyonlar şunları içerir:

Kür rafları

Paletlerdeki taze ürünler belirlenen raf pozisyonlarına aktarılır. Bu düzenleme kürleme alanını düzenler ve sistematik palet dolaşımını destekler.

Parmak arabalı kürleme sistemleri

Bir parmak arabası, paletleri üretim alanı ile kürleme pozisyonları arasında aktarır. Organize kürleme rafları veya odaları olan otomatik üretim hatlarında yaygın olarak kullanılır.

Üst düzey kürleme sistemleri

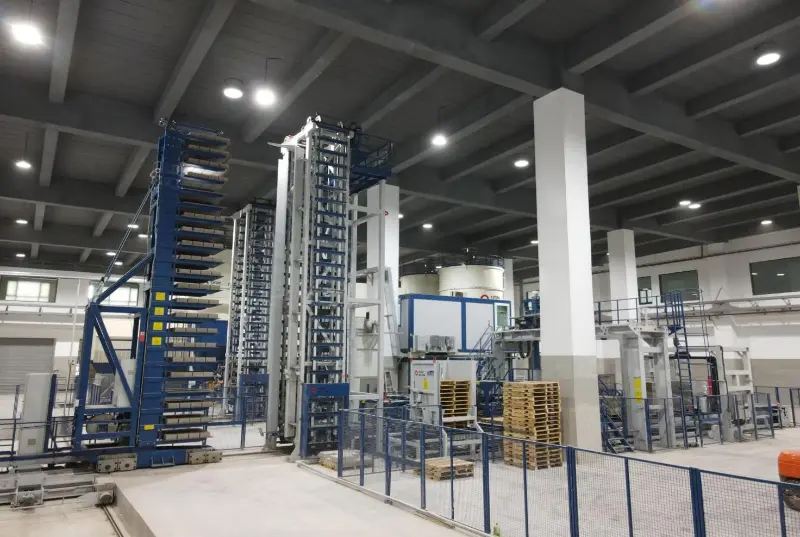
Asansörler, parmak arabaları ve otomatik depolama düzenlemeleri, paletleri çok seviyeli kürleme alanlarından geçirir. Bu sistemler mevcut fabrika alanının kullanılmasına yardımcı olabilir.

Zemin veya bahçe kürleme

Bazı üretim tesisleri kürleme ve geçici ürün depolama için belirlenmiş zemin alanlarını kullanır. Bu yaklaşım, otomasyon derecesine bağlı olarak daha fazla manuel işlem gerektirebilir.

Uygun kürleme yöntemi ürün tipine, üretim hacmine, mevcut alana, yerel iklime ve gerekli işleme verimliliğine bağlıdır.

Kürlemenin sadece bir depolama işlemi olmadığını hatırlamakta fayda var. Sıcaklık, nem, kürlenme süresi ve ürün taşıma koşullarının tümü beton dayanımının gelişimini etkiler.

Müşteriler neleri dikkate almalı?

Bir değerlendirirkenbeton blok kürleme sistemi, mevcut depolama konumu sayısının ötesine bakın.

Palet sirkülasyon döngüsünün tamamını, kürleme kapasitesini, çevresel koşulları, ürün taşıma gerekliliklerini ve kürlenmiş paletlerin boşaltma ve küpleme aşamasına nasıl döndüğünü göz önünde bulundurun.

Kürleme sistemi, taze ürün birikimi yaratmadan şekillendirme makinesinin çıktısını karşılayabilmelidir.

1.7 Bitmiş Ürün Küpleme ve Paketleme Sistemi

Kürlendikten sonra beton ürünler bitmiş ürün taşıma bölümüne aktarılır.

Bu sistemin temel amacı, ürünleri paletlerden ayırmak, sabit istifler halinde düzenlemek ve depolama veya taşımaya hazırlamaktır.

Tipik ekipman şunları içerir:

•Otomatik küpleyiciler.

•Blok ayırıcılar.

•Ürün konveyörleri.

•Palet iade sistemleri.

•Çemberleme veya sarma makineleri.

•Bitmiş ürün transfer ekipmanı.

Otomatik bir küpleme sistemi, kürlenmiş blokları belirlenmiş yığın konfigürasyonlarına göre düzenler. Ekipman tasarımına bağlı olarak ürünleri üretim paletlerinden ayırıp boş paletleri de sirkülasyon sistemine geri döndürebilmektedir.

Paketleme ekipmanı daha sonra bitmiş yığınları depolama, taşıma veya teslimat için güvence altına alır.

Distribütörlere tedarik sağlayan üreticiler, inşaat müteahhitleri ve altyapı projeleri için nihai ürün bölümü özellikle önemlidir. Kötü organize edilmiş istifleme veya taşıma, şekillendirme ve sertleştirme süreçlerini tamamladıktan sonra ürünlere zarar verebilir.

Müşteriler neleri dikkate almalı?

Bir seçim yaparkenotomatik beton blok küpleme ve paketleme sistemi, ürün boyutları, istif konfigürasyonları, taşıma gereksinimleri ve ana makinenin çıkışı ile uyumluluğunu doğrulayın.

Küpleme ve paketleme ekipmanı bitmiş ürünleri karşılaştırılabilir bir hızda işleyemiyorsa, kalıplama kapasitesini artırmanın çok az değeri vardır.

1.8 Merkezi Elektrik Kontrol ve Otomasyon Sistemi

Nihai sistem farklı üretim aşamalarını birbirine bağlar ve bunların çalışmasını koordine eder.

Modern otomatik üretim hatları, ekipman hareketlerini ve üretim dizilerini yönetmek için genellikle PLC tabanlı kontrol sistemlerini, endüstriyel dokunmatik panelleri, sensörleri ve iletişim ağlarını kullanır.

Konfigürasyona bağlı olarak kontrol sistemi şunları koordine edebilir:

•Agrega harmanlama ve malzeme dozajlama.

•Mikserin çalıştırılması ve malzemenin boşaltılması.

•Malzeme besleme ve dağıtımı.

•Makine hareketlerini ve şekillendirme döngülerini engelleyin.

•Palet aktarma ve kürleme işlemleri.

•Bitmiş ürün elleçleme.

•Ekipman durumunun izlenmesi ve üretim verilerinin toplanması.

Merkezi bir kontrol düzenlemesi, operatörlerin her makineyi bağımsız olarak yönetmek yerine üretim sürecini koordineli bir arayüzden izlemelerine yardımcı olur.

Dijital izleme yetenekleri, ekipmanın çalışma bilgilerine erişim sağlayarak ve dikkat gerektiren koşulları belirleyerek bakım planlamasını da destekleyebilir.

Müşteriler neleri dikkate almalı?

Bir değerlendirirkenOtomatik blok üretim hattı için PLC kontrol sistemi, kontrol platformunu, ekipman iletişim gereksinimlerini, mevcut işletim verilerini, alarm işlevlerini ve uzaktan izleme kapsamını kontrol edin.

Kontrol sistemi ayrıca sorun giderme, parametre ayarlama ve rutin bakım için uygun erişime izin vermelidir.

2. Bu Sistemler Komple Bir Üretim Hattında Birlikte Nasıl Çalışır?

Her sistemi ayrı ayrı anlamak faydalıdır. Ancak bir fabrika yatırımcısı için daha önemli olan soru, ekipmanın tek bir üretim süreci olarak nasıl çalıştığıdır.

Tipik bir otomatik beton blok üretim iş akışı şu şekilde özetlenebilir:Hammadde Depolama→ harmanlama→ Karıştırma→ Malzeme Taşıma→ Blok Şekillendirme→ Palet Transferi→ Kürleme→ Küpleme→ Ambalajlama→ Bitmiş Ürün Depolama

Boş paletler daha sonra sirkülasyon döngüsünü tamamlayarak şekillendirme makinesine geri döner. Her aşama, önceki ve sonraki aşamaların performansına bağlıdır.

Örneğin, harmanlama ve karıştırma sistemleri yeterli miktarda beton sağlayamıyorsa blok makinesinin malzeme beklemesi gerekebilir. Palet aktarımı çok yavaş olursa makinenin çevresinde taze kalıplanmış ürünler birikebilir. Kürleme sisteminin yeterli kapasitesi yoksa tüm üretim akışı kısıtlanabilir.

Bu nedenle genel performanskomple beton blok üretim hattı bireysel makine özelliklerinin karşılaştırılması yerine koordineli bir sistem olarak değerlendirilmelidir.

Hangi Sistem Üretim Kapasitesine En Büyük Etkiye Sahiptir?

Her fabrika için tek bir cevap yoktur.

Ana blok makinesi şekillendirme kapasitesini belirler, ancak gerçek üretim çıktısı tüm hattın kapasitesine ve çalışma ritmine bağlıdır.

Çeşitli faktörler özel ilgiyi hak ediyor:

•Toplulaştırma ve karıştırma: Sistem gerekli aralıklarla yeterli beton sağlayabiliyor mu?

•Blok oluşturma: Makine kalıp başına gerekli çevrim süresine ve ürün miktarına ulaşabiliyor mu?

•Palet dolaşımı: Sürekli üretimi sürdürmek için yeterli palet mevcut mu?

•Kürleme: Sistem gerekli miktarda yeşil ürünü barındırabilir mi?

•Küpleme ve paketleme: Bitmiş ürünler, aşağı yönlü bir birikim oluşturmadan işlenebilir mi?

Ekipman seçimine yaklaşmanın yararlı bir yolu, üretim hattı konfigürasyonunu tamamlamadan önce her aşamada potansiyel darboğazı belirlemektir.

3. Müşteriler Doğru Beton Blok Üretim Hattını Nasıl Seçmeli?

Her üreticinin tam otomatik, yüksek kapasiteli bir fabrikaya ihtiyacı yoktur. Doğru üretim hattı, işletmenin gerçek üretim gereksinimlerine uygun olan ve gereksiz yatırım yapmadan gelecekteki gelişimini destekleyebilen üretim hattıdır.

Fiyat teklifi talep etmeden önce Müşteriler birkaç önemli faktörü açıklamalıdır.

3.1 Hedef Ürünlerinizi Tanımlayın

Üretmeyi düşündüğünüz ürünlerle başlayın. Esas olarak bina inşaatı için içi boş bloklar ve dolu bloklar mı üretiyorsunuz? Parke taşı, bordür taşı, çim döşeme veya dekoratif beton ürünleri üretmeyi planlıyor musunuz?

Farklı ürünler farklı kalıplar, malzeme formülasyonları, besleme düzenlemeleri ve şekillendirme parametreleri gerektirebilir.

Açıkça tanımlanmış bir ürün portföyü etrafında tasarlanan bir üretim hattının yapılandırılması ve değerlendirilmesi daha kolaydır.

3.2 Gerçekçi Üretim Gereksinimlerini Hesaplayın

Bir makineyi yalnızca reklamı yapılan kapasitesi çekici göründüğü için seçmeyin. Bunun yerine, beklenen siparişlere, çalışma saatlerine, ürün boyutlarına ve kalıp konfigürasyonlarına göre gerekli günlük veya vardiya çıktısını hesaplayın.

Tedarikçilerden aşağıdaki hususları açıklamalarını isteyin:

•Kapasite hesaplamasında kullanılan ürün boyutları.

•Kalıp başına ürün sayısı.

•Makine çevrim süresi.

•Beklenen çalışma saatleri.

•Üretim varsayımları ve çalışma koşulları.

•Teklif edilen çıktının ana makineyi mi yoksa tüm üretim hattını mı ifade ettiği.

Bu ayrıntılar tedarikçi karşılaştırmalarını daha anlamlı hale getirir.

3.3 Hammaddeleri ve Yerel Koşulları Değerlendirin

Hammadde bulunabilirliği bölgeler arasında önemli ölçüde farklılık göstermektedir.

Bazı üreticiler esas olarak doğal kum ve agregalara güvenirken, diğerleri beton formülasyonlarının bir parçası olarak uygun endüstriyel yan ürünler veya geri dönüştürülmüş malzemeler kullanıyor.

İklim koşulları da önemli. Yüksek sıcaklıklar, nem, yağış ve mevsimsel değişiklikler malzeme depolamayı, nem kontrolünü, kürleme düzenlemelerini ve fabrika çalışmasını etkileyebilir.

Uygun birbeton blok üretim tesisi konfigürasyonu bu nedenle tek başına standart bir ekipman paketi yerine gerçek yerel üretim koşullarına dayanmalıdır.

3.4 Uygun Bir Otomasyon Düzeyini Seçin

Otomasyon gerçek bir operasyonel gereksinimi çözmelidir.

Yarı otomatik bir hat, daha düşük üretim hedefleri, mevcut iş gücü veya sınırlı bir başlangıç ​​yatırım bütçesi olan üreticiler için uygun olabilir.

Tam otomatik bir üretim hattı, üretim hacmi, ürün çeşitliliği, palet sirkülasyonu ve işgücü yönetiminin daha yüksek düzeyde entegrasyonu gerektirdiği durumlarda daha uygun olabilir.

Konfigürasyonları karşılaştırırken malzeme taşıma, palet sirkülasyonu, kürleme, küpleme, paketleme ve kontrol sistemleri de dahil olmak üzere yatırım kapsamının tamamını göz önünde bulundurun.

3.5 Ekipman Sipariş Etmeden Önce Fabrika Yerleşimini Planlayın

Fabrika alanı ve ekipman düzenlemesi malzeme akışını, ürün işlemeyi ve gelecekteki genişlemeyi etkiler.

Bir üretim hattını onaylamadan önce şunları inceleyin:

•Mevcut fabrika zemin alanı ve bina yüksekliği.

•Hammadde depolama ve teslimat erişimi.

•Ekipman temelleri ve kurulum gereksinimleri.

•Konveyör yolları ve transfer noktaları.

•Kürleme ve bitmiş ürün depolama kapasitesi.

•Elektrik kaynağı, su ve basınçlı hava gereksinimleri.

•Bakım erişimi ve potansiyel genişleme alanı.

İyi planlanmış bir düzen, gereksiz malzeme hareketini azaltır ve günlük çalışmayı daha kolay yönetilebilir hale getirir.

4. Dengeli Bir Üretim Hattı Neden Tek Bir Yüksek Performanslı Makineden Daha Önemlidir?

Yatırım bütçesinin çoğunu ana blok yapma makinesine odaklamak cazip geliyor. Sonuçta ekipmanın en görünür parçası ve şekillendirme sürecinin merkezidir.

Ancak bir üretim hattı yalnızca en zayıf operasyonel halkası kadar etkilidir.

Yüksek hızlı kalıplama makinesine sahip ancak küçük boyutlu bir karıştırıcıya sahip bir fabrika düşünün. Makinenin betonu beklemesi gerekebilir. Başka bir fabrika yeterli karıştırma ve şekillendirme kapasitesine sahip olabilir ancak üretim paletleri çok az olabilir ve bu da kürleme yoluyla hareket edebilecek ürün sayısını sınırlayabilir.

Bunlar izole edilmiş ekipman sorunları değildir. Bunlar sistem düzeyindeki yapılandırma sorunlarıdır.

Dengeli bir üretim hattı üç şeyi başarmalıdır:

Tutarlı malzeme tedariği: Gruplama, karıştırma ve taşıma, şekillendirme makinesinin üretim ritmini desteklemelidir.

Sürekli ürün dolaşımı: Palet besleme, ıslak blok elleçleme, kürleme ve palet geri dönüşü koordineli bir döngü olarak çalışmalıdır.

Eşleşen aşağı akış kapasitesi: Küpleme, paketleme ve bitmiş ürün işleme, kürlenmiş ürünlerin hacmine ayak uydurmalıdır.

Müşteriler için bu, tek bir makinenin fiyatına veya nominal kapasitesine ayrı ayrı bakmak yerine tüm üretim konfigürasyonlarını karşılaştırmak anlamına gelir.

5. QGM Beton Blok Üretim Hattı Konfigürasyonuna Nasıl Yaklaşıyor?

Temel sistemler ve bunların ilişkileri netleştikten sonra bir sonraki adım, üretim hattını fabrikanın gerçek gereksinimleriyle eşleştirebilecek kapasiteye sahip bir ekipman üreticisinin belirlenmesidir.

Beton ürünleri makine sektöründe 40 yılı aşkın tecrübesiyle,QGM (Quangong Machinery Co., Ltd.)farklı pazarlara ve ürün uygulamalarına hizmet veren üreticilere beton blok yapım ekipmanları ve üretim hattı çözümleri sunmaktadır.

2014 yılında QGM, o zamanlar 60 yılı aşkın mühendislik geçmişine sahip olan Alman Zenith Maschinenfabrik GmbH şirketinin tamamını satın aldı ve Almanya'da bir teknoloji araştırma ve geliştirme merkezi kurdu. Bu, Alman mühendislik uzmanlığını QGM'nin daha geniş ekipman geliştirme ve üretim yeteneklerine taşıdı.

Her projeyi aynı ekipman paketi olarak ele almak yerine, üretim hattı planlamasında amaçlanan ürünler, hammaddeler, üretim hedefleri, fabrika yerleşimi ve gerekli otomasyon düzeyi dikkate alınmalıdır.

5.1 Farklı Üretim Gereksinimlerine Yönelik Ekipman Seçenekleri

QGM'nin ekipman portföyü, farklı beton ürün imalat uygulamaları için tasarlanmış çeşitli makine serilerini içerir.

•ZN Serisi: Servo tahrikli titreşim teknolojisine ve esnek üretim konfigürasyonlarına sahip tam otomatik blok yapma makineleri.

•T Serisi: Farklı beton ürünler için ayarlanabilir üretim parametreleri ve konfigürasyonlarıyla çok ürünlü kalıplama uygulamaları için tasarlanmıştır.

•ZENITH Serisi: ZENITH 940 gibi köklü çok katmanlı üretim teknolojilerini de içeren Alman mühendisliği ekipman çözümleri.

Uygun makine, hedef ürünlere, gerekli çıktıya, kalıp konfigürasyonuna ve üretim sürecine bağlıdır.

Örneğin, birden fazla blok ve kaplama ürün kategorisine odaklanan bir üretici, esnek kalıp konfigürasyonlarına ve ayarlanabilir titreşim parametrelerine öncelik verebilir. Çok katmanlı üretim gerektiren bir proje, farklı bir makine konseptini ve malzeme taşıma düzenlemesini değerlendirebilir.

5.2 Şekillendirme Teknolojisini Üretim Hattı Otomasyonuyla Bütünleştirme

Ana makine, komple üretim çözümünün yalnızca bir parçasıdır.

Proje konfigürasyonuna bağlı olarak üretim hattı planlaması aynı zamanda harmanlama ve karıştırma ekipmanlarını, malzeme transferini, palet taşımayı, kürleme düzenlemelerini, küplemeyi ve ilgili otomasyon sistemlerini de içerebilir.

QGM'nin Akıllı Ekipman Bulut Hizmeti Platformu, çevrimiçi ekipman izleme, uzaktan yükseltmeler, arıza tahmini ve teşhisi, ekipman sağlık değerlendirmeleri ve çalışma durumu raporları dahil olmak üzere dijital ekipman yönetimi yetenekleri sağlar.

Bu işlevler, üreticilerin ekipmanın çalışma bilgilerine erişmesine yardımcı olur ve daha sistematik bakım yönetimini destekler.

Üretim görünürlüğünü artırmak isteyen tesisler için dijital izleme, halihazırda üretim sürecine entegre edilmiş olan mekanik ve elektrik otomasyonunu tamamlayabilir.

5.3 Konfigürasyon Müşterinin Üretim Gereksinimleriyle Başlamalıdır

Uygun bir üretim hattının mutlaka en büyük veya en otomatikleştirilmiş üretim hattı olması gerekmez.

Yeni bir fabrika için öncelik, gelecekteki genişlemeye olanak sağlayacak pratik bir üretim süreci oluşturmak olabilir. Mevcut bir üretici için odak noktası, malzeme taşımanın iyileştirilmesi, ek ürün türlerinin tanıtılması veya seçilen üretim aşamalarının yükseltilmesi olabilir.

Bir projeyi QGM ile tartışırken üreticiler aşağıdakiler hakkında bilgi hazırlamalıdır:

•Beton ürünleri ve boyutlarını hedefleyin.

•Vardiya veya gün başına gerekli üretim çıktısı.

•Mevcut hammaddeler ve karışım özellikleri.

•Fabrika boyutları ve saha koşulları.

•İstenilen otomasyon seviyesi.

•Projenin bir yükseltme içermesi durumunda mevcut ekipman.

Bu bilgi, uygun olanı değerlendirmek için daha yararlı bir başlangıç ​​noktası sağlar.otomatik beton blok üretim hattı konfigürasyon.

6. Son Düşünceler: İşletmenizin Çevresindeki Üretim Sistemini Oluşturun

Modern bir beton blok üretim hattı entegre bir üretim sistemidir. Hammadde taşıma, harmanlama, karıştırma, şekillendirme, palet sirkülasyonu, kürleme, küpleme, paketleme ve otomasyonun tümü nihai üretim sonucuna katkıda bulunur.

Müşteriler için en önemli karar hangi blok yapma makinesini satın alacakları değildir. Tüm üretim sürecini, üretmeyi düşündükleri ürünler, ellerinde bulunan malzemeler ve pazarın ihtiyaç duyduğu çıktı etrafında nasıl yapılandıracaklarıdır.

QGM, farklı üretim uygulamalarına hizmet etmek için beton blok üretim tecrübesini ZN, T ve ZENITH ekipman serileriyle birleştiriyor.

Yeni bir beton blok fabrikası mı planlıyorsunuz yoksa mevcut bir üretim hattını mı geliştiriyorsunuz? Hedef ürünlerinizi, üretim gereksinimlerinizi ve ekipman konfigürasyonunuzu görüşmek için QGM ile iletişime geçin. Uyumlu bir üretim sistemi fabrikanızın ihtiyaçlarını anlamakla başlar.

SSS

1. Komple bir beton blok üretim hattı için hangi ekipmana ihtiyaç vardır?

Komple bir beton blok üretim hattı tipik olarak bir hammadde depolama ve dozaj sistemi, beton mikseri, malzeme taşıma ekipmanı, blok yapma makinesi, palet taşıma sistemi, kürleme sistemi, otomatik küpleyici, paketleme ekipmanı ve merkezi kontrol sistemini içerir. Kesin konfigürasyon üretim kapasitesine, ürün yelpazesine ve otomasyon gereksinimlerine bağlıdır.

2. Blok yapma makinesinin üretim hattındaki rolü nedir?

Blok yapma makinesi merkezi şekillendirme ünitesidir. Beton karışımlarını içi boş bloklar, katı bloklar, kaldırım blokları ve bordür taşları gibi ürünlere şekillendirmek için kalıplar, titreşim, presleme ve kontrollü malzeme beslemeyi kullanır.

3. Beton blok üretiminde kür sistemi neden önemlidir?

Kürleme, taze kalıplanmış beton ürünlerinin uygun koşullar altında gerekli mukavemet ve dayanıklılığı geliştirmesine olanak tanır. Düzgün yapılandırılmış bir kürleme sistemi aynı zamanda ürün depolamayı, palet sirkülasyonunu ve yeşil ve kürlenmiş blokların üretim hattındaki hareketini de yönetir.

4. Her beton blok üretim hattının otomatik palet taşıma ve küpleme sistemlerine ihtiyacı var mı?

Mutlaka değil. Daha küçük veya yarı otomatik tesisler, manuel veya forklift tabanlı taşımayı kullanabilir. Daha büyük otomatik tesisler genellikle manuel taşımayı azaltmak ve ürün hareketini koordine etmek için otomatik palet besleyicileri, konveyörleri, kürleme transfer sistemlerini, küpleyicileri ve paketleme ekipmanlarını içerir.

5. Doğru otomatik beton blok üretim hattını nasıl seçerim?

Hedef ürünlerinizi, gerekli üretim çıktısını, mevcut hammaddeleri, fabrika yerleşimini ve otomasyon gerekliliklerini tanımlayarak başlayın. Daha sonra harmanlama, karıştırma, şekillendirme, palet sirkülasyonu, kürleme ve küp haline getirme dahil olmak üzere her üretim aşamasının kapasitesini değerlendirin. Komple konfigürasyon, yalnızca ana makinenin nominal kapasitesine bağlı kalmak yerine, çalışma gereksinimlerinize uygun olmalıdır.

Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek